Outils d’atelier
Deux petites applications Python pour deux méthodes d’atelier : le TRS et l’étude des temps.
Chacune lit un fichier CSV ou ses données d’exemple, puis va du calcul à la décision : où agir en premier pour le TRS, combien d’opérateurs pour l’étude des temps.
Les calculs sont séparés de l’interface et couverts par des tests ; les deux interfaces sont en français et en anglais. Les exemples de cette page sont les données fournies avec chaque dépôt.
Tableau de bord TRS
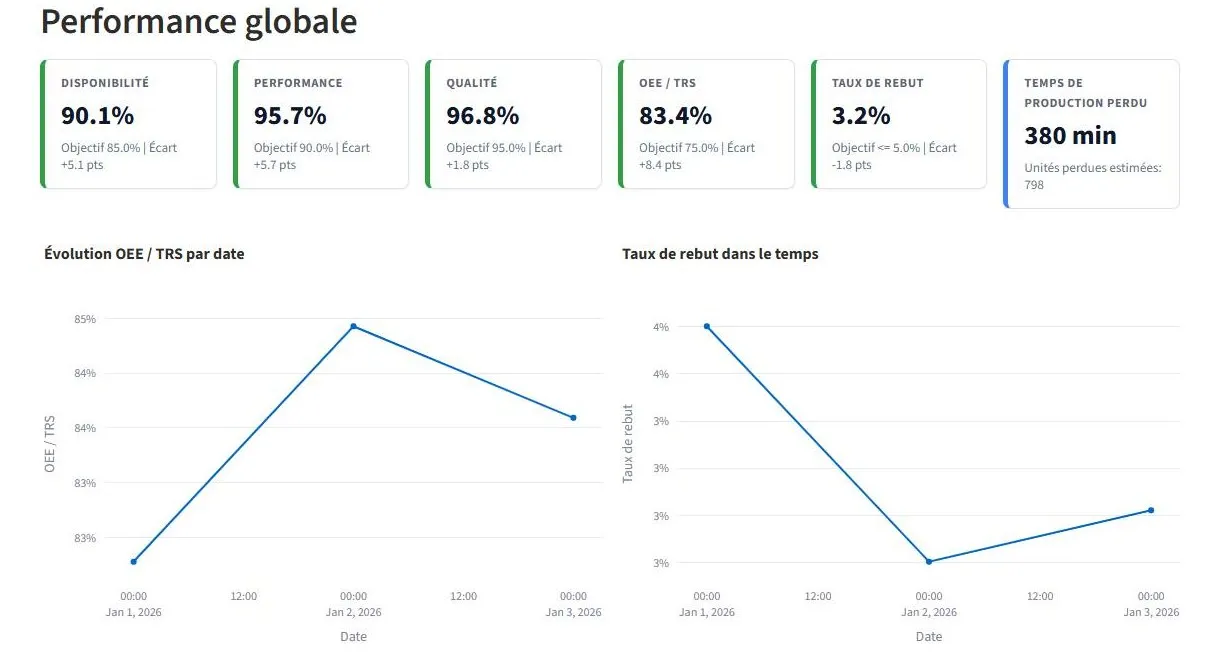
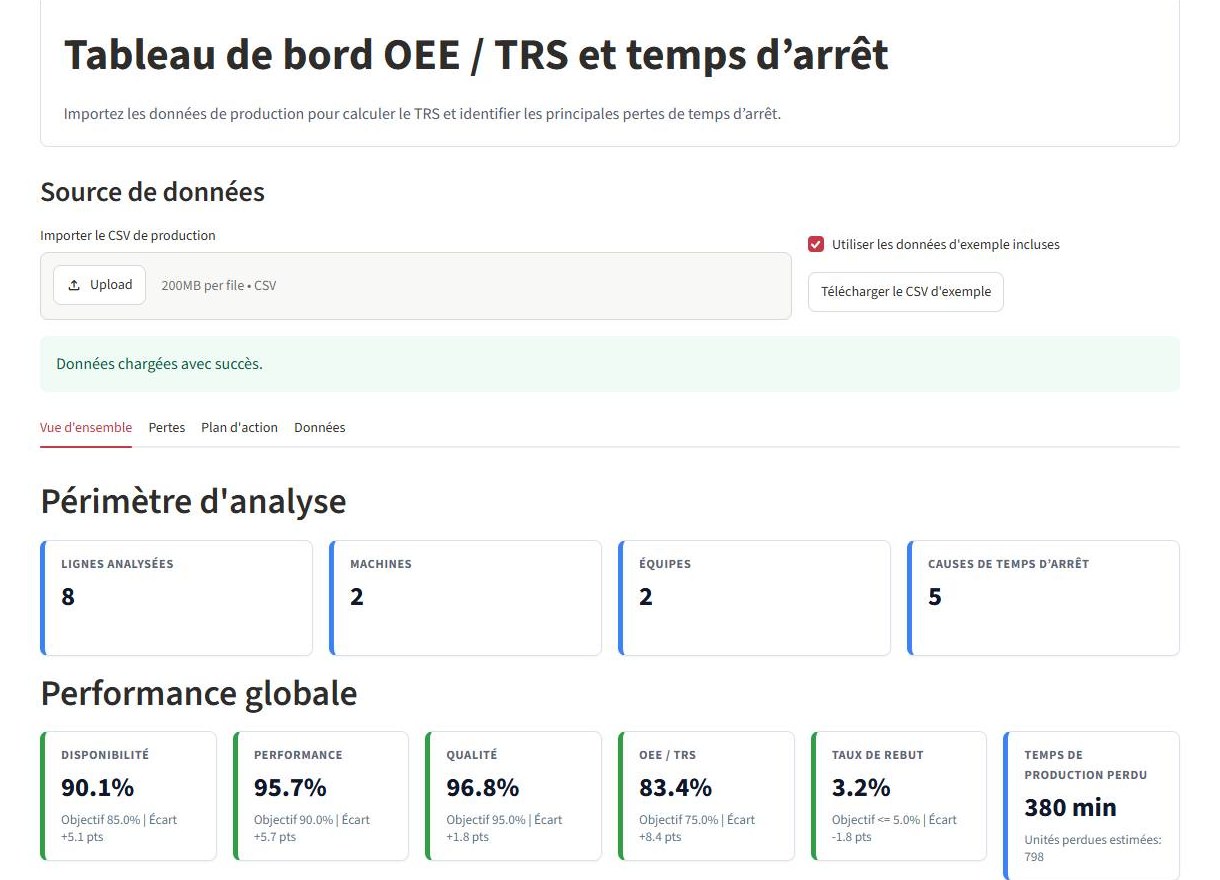
On charge un fichier CSV de production et d’arrêts. L’application vérifie les colonnes et les valeurs, puis calcule la disponibilité, la performance, la qualité et le TRS, par machine, par équipe et par jour.
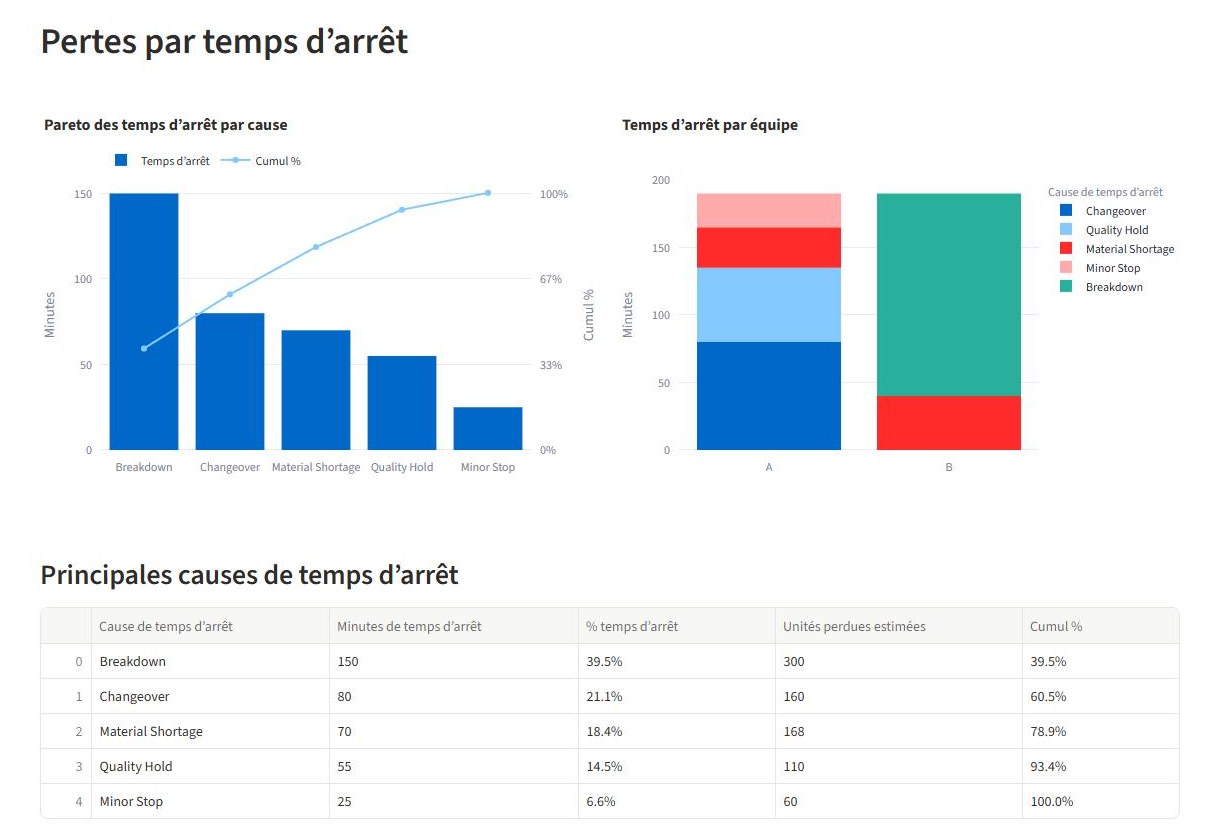
Un Pareto des arrêts, des objectifs réglables et un scénario de réduction des arrêts aident à choisir la première action ; les tableaux filtrés s’exportent en CSV.
1Charger la production
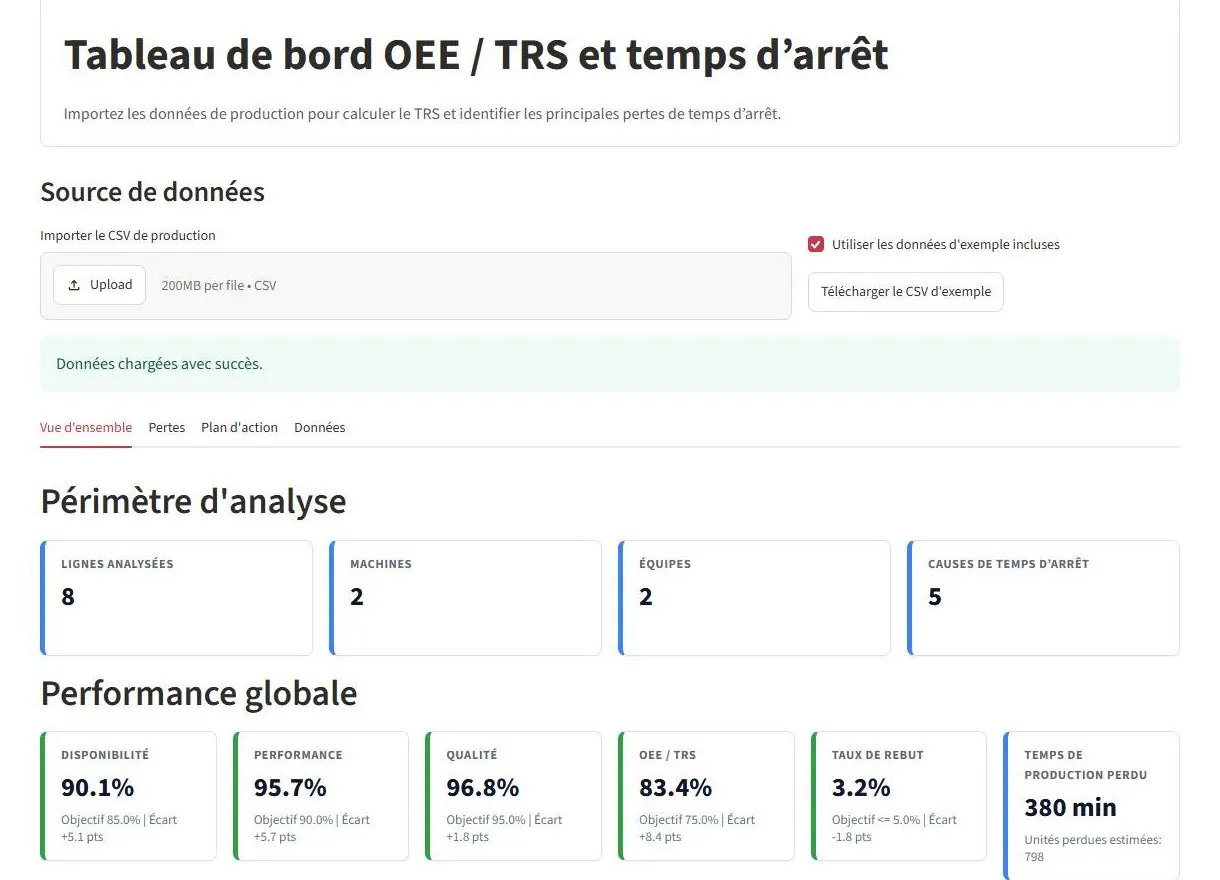
Un fichier CSV par atelier, ou les données d’exemple. Les colonnes et les valeurs sont vérifiées avant tout calcul.
2Lire les pertes
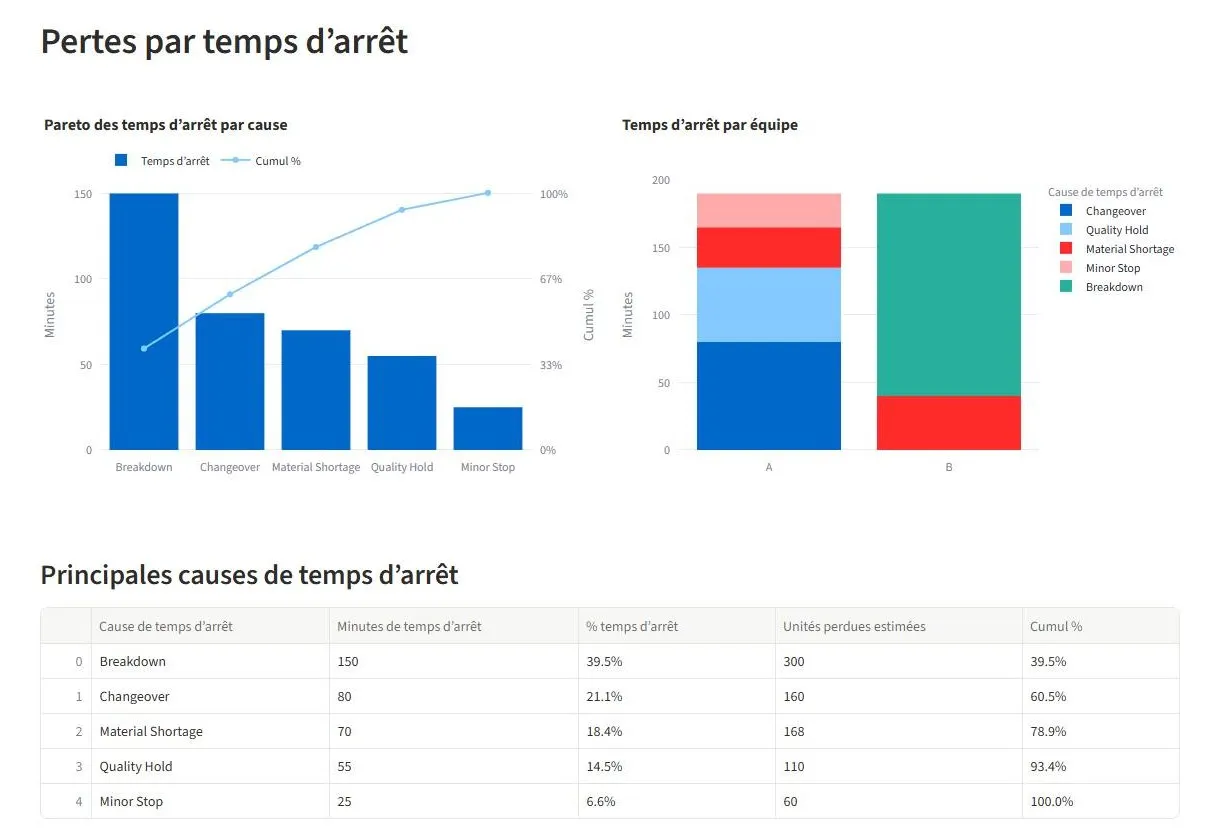
Le Pareto des arrêts par cause et leur répartition par équipe : la panne pèse 39,5 % des arrêts de l’exemple.
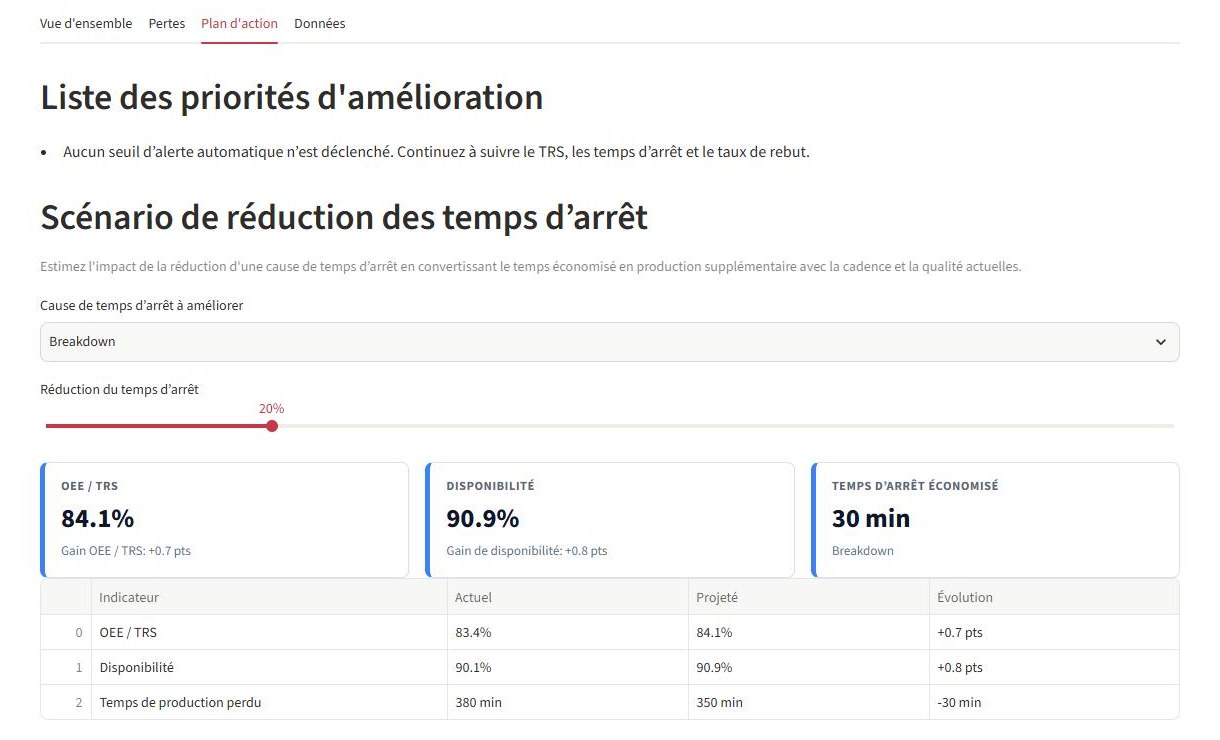
3Choisir l’action
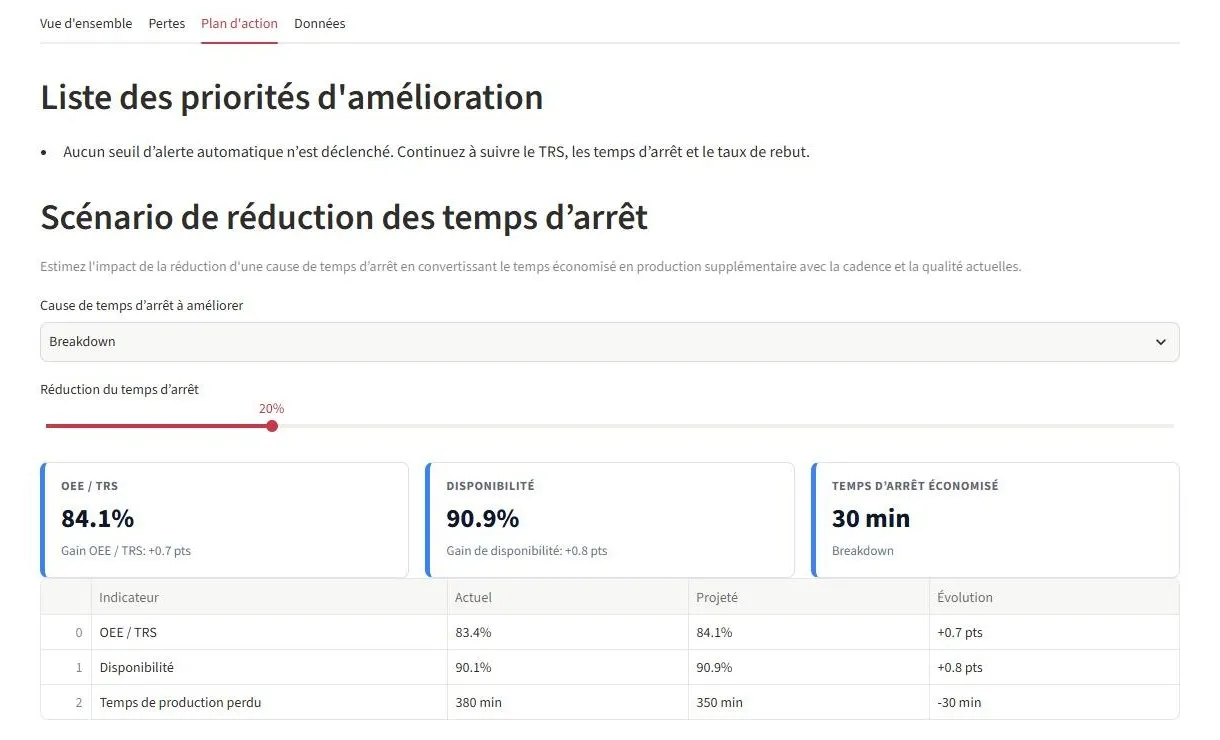
Un scénario réduit une cause d’arrêt et recalcule le TRS : 20 % de pannes en moins font passer l’exemple de 83,4 à 84,1 %.
Exemple de résultat
Les données d’exemple fournies avec l’application : 8 lignes, 2 machines, 2 équipes, 3 jours.
Les formules
- Disponibilité
- Temps de fonctionnement ÷ temps planifié
- Performance
- Temps de cycle idéal × pièces produites ÷ temps de fonctionnement
- Qualité
- Pièces bonnes ÷ pièces produites
- TRS
- Disponibilité × performance × qualité
Où agir en premier
- Disponibilité sous 85 %
- Réduire les arrêts
- Performance sous 90 %
- Chercher les pertes de cadence, les micro-arrêts ou un temps de cycle idéal faux
- Qualité sous 95 %
- Traiter les causes de rebut et de retouche
- Une cause dépasse 40 % des arrêts
- La traiter en premier
Étude des temps
On saisit les temps de cycle observés ou on charge un fichier CSV. L’application calcule le temps normal avec l’allure, puis le temps standard avec les majorations.
Elle en déduit la capacité par opérateur, le temps takt et l’effectif nécessaire, signale les valeurs aberrantes (règle 1,5 × IQR) et estime le nombre de relevés à faire.
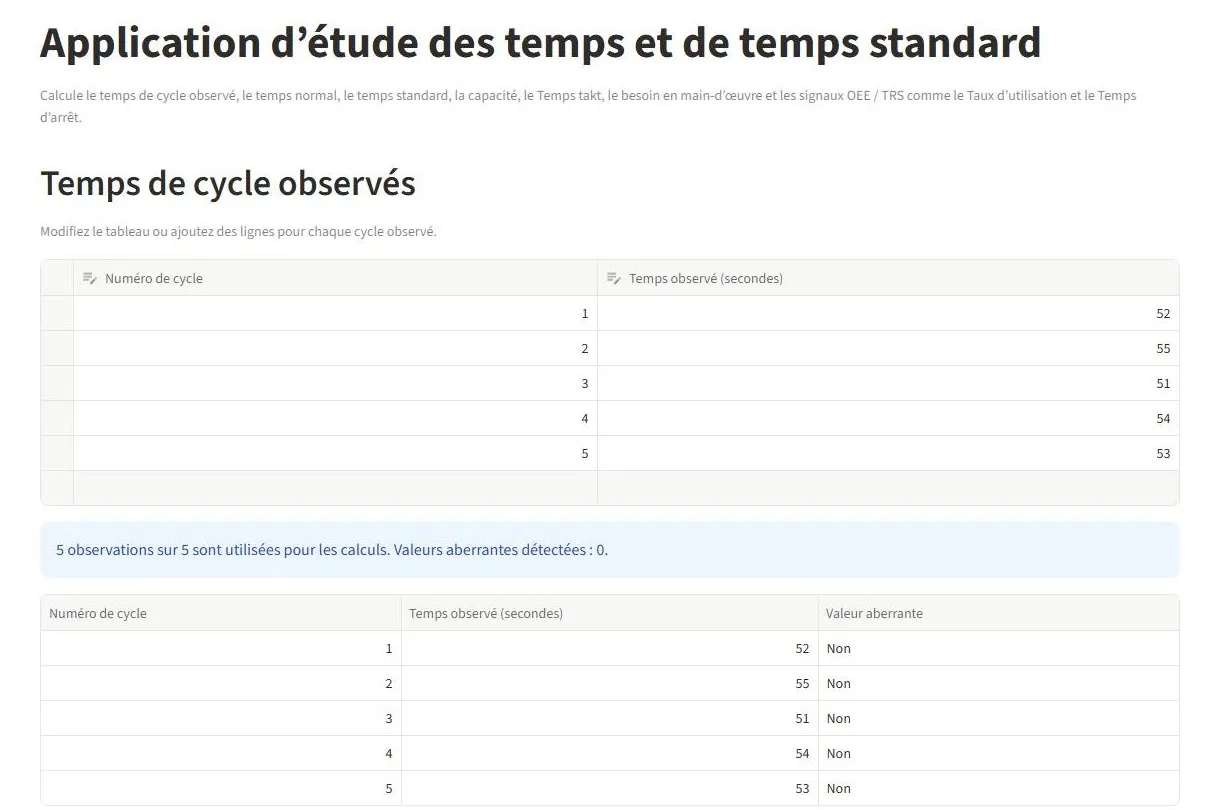
1Relever les temps
Les cycles se saisissent dans un tableau ou s’importent en CSV ; chaque valeur aberrante est signalée.
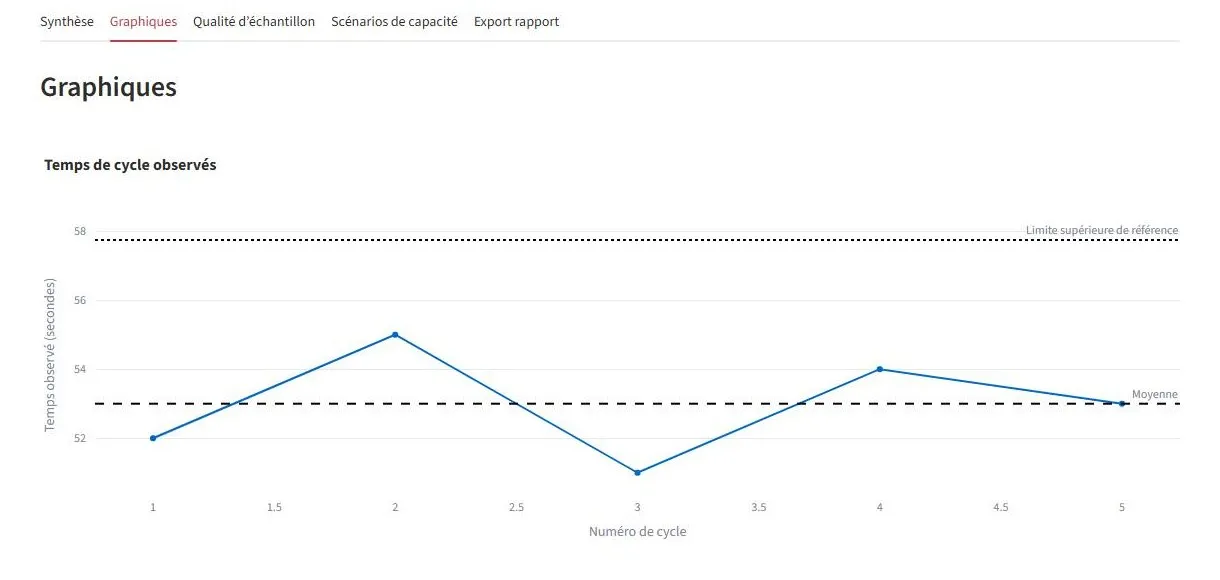
2Voir la variation
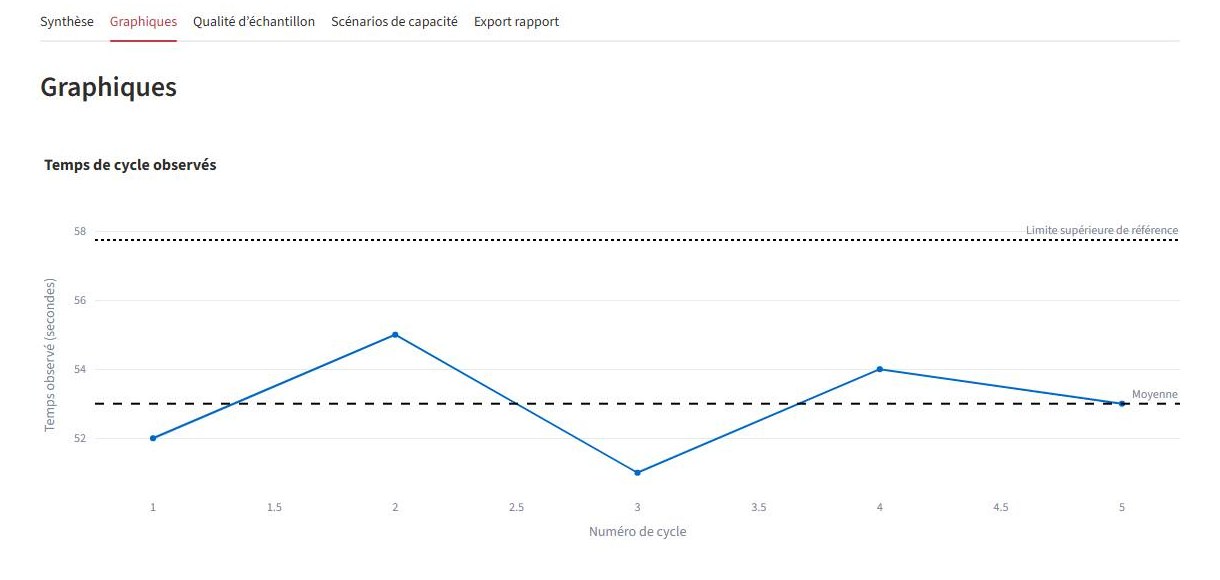
Les temps relevés face à leur moyenne, leur distribution et leur dispersion.
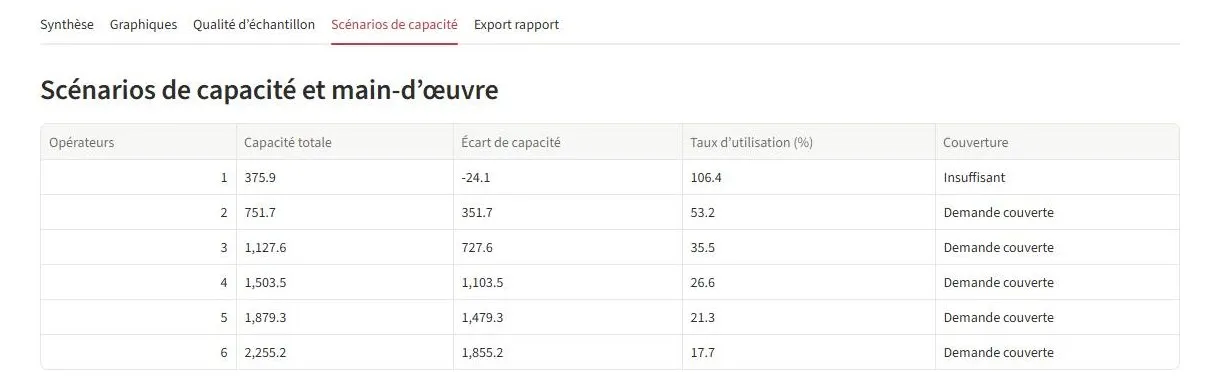
3Dimensionner l’équipe
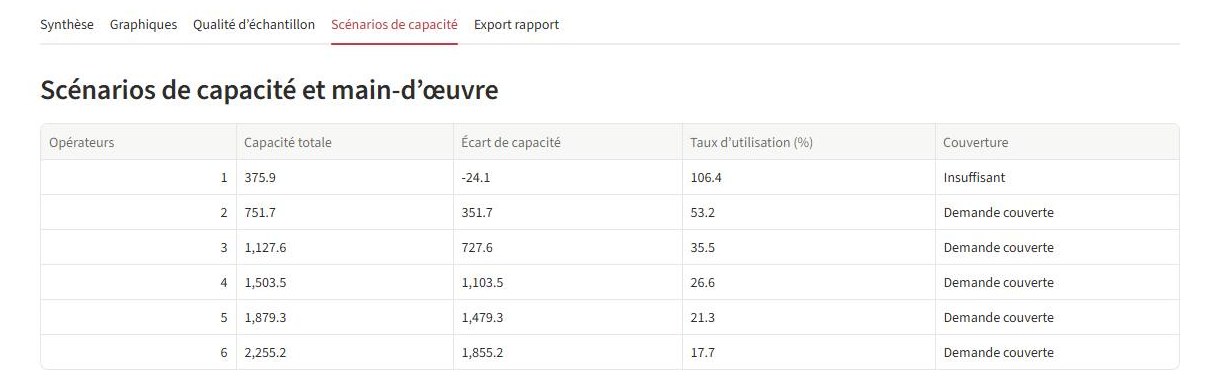
La capacité de un à six opérateurs : à deux, la demande de 400 pièces par jour est couverte.
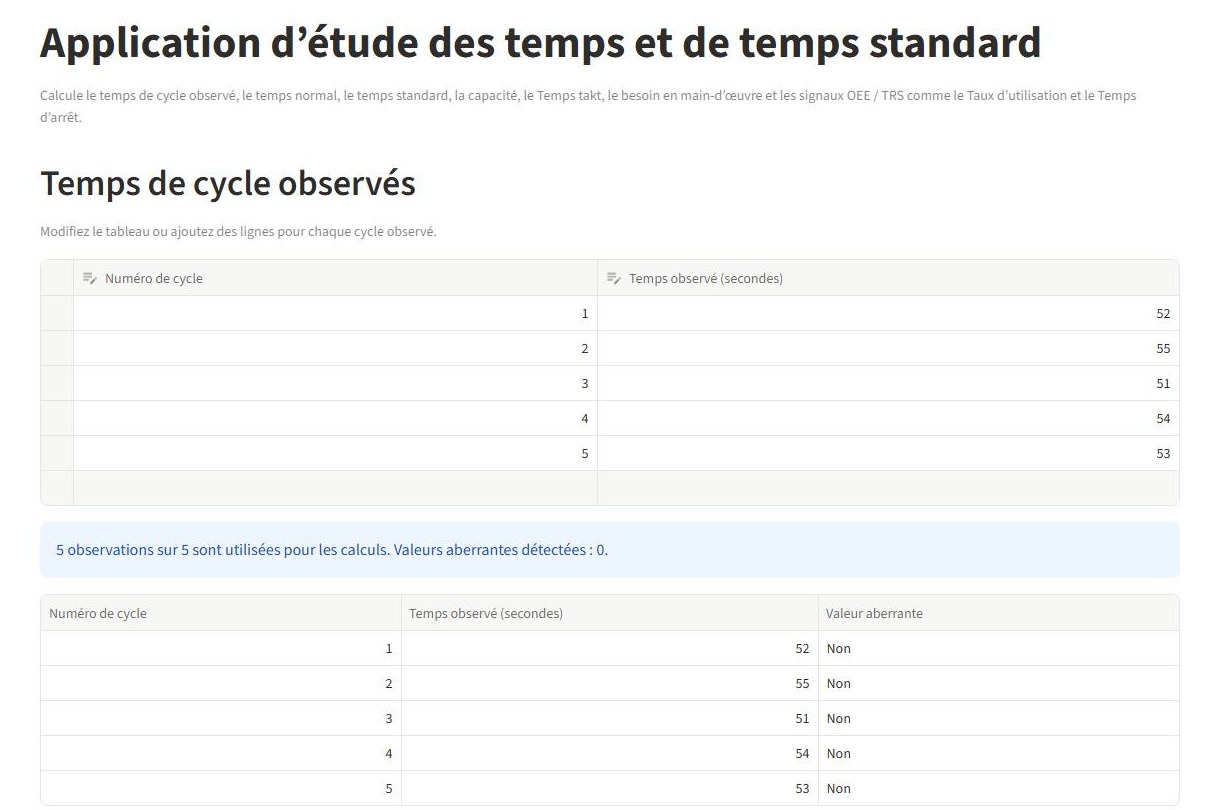
Exemple de résultat
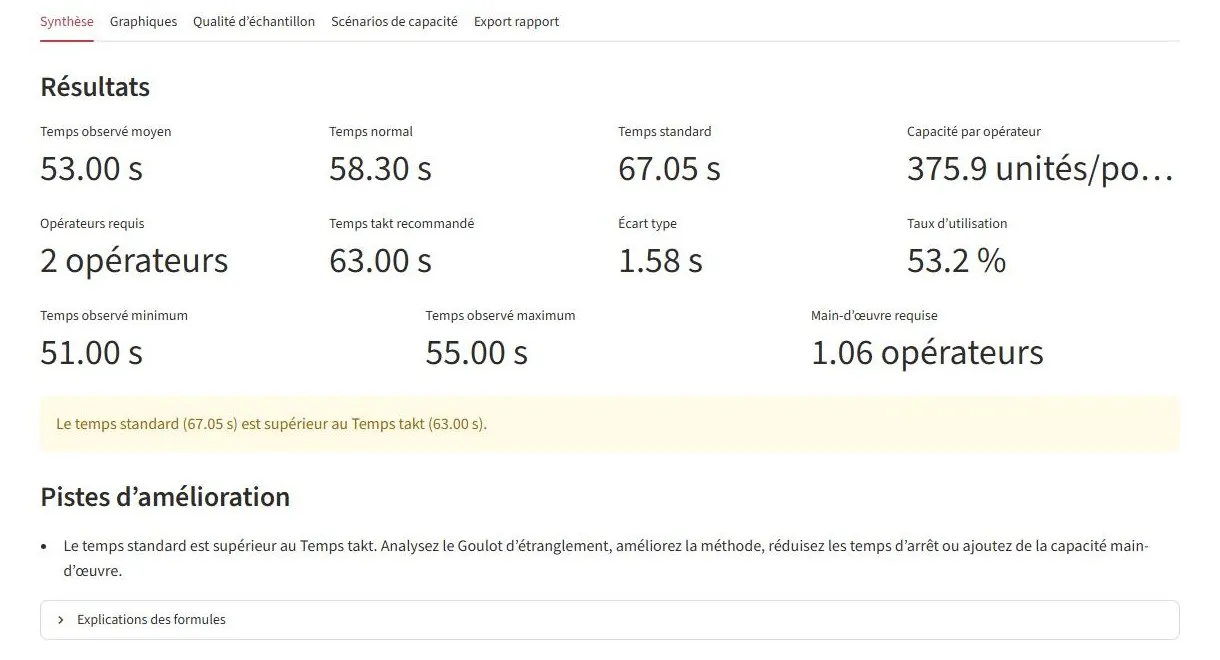
Cinq cycles relevés : 52, 55, 51, 54 et 53 s. Poste de 480 min, 60 min de pause, 400 pièces par jour.
- Temps moyen observé
- 53,00 s
- Allure
- 110 %
- Temps normal
- 58,30 s
- Majorations
- 15 %
- Temps standard
- 67,05 s
- Capacité par opérateur
- 375 pièces par poste
- Temps takt
- 63,00 s
- Effectif
- 2 opérateurs (1,06 calculé)
Les formules
- Temps normal
- Temps moyen observé × allure
- Temps standard
- Temps normal × (1 + majorations)
- Capacité
- Temps disponible ÷ temps standard
- Effectif
- Demande × temps standard ÷ temps disponible
- Temps takt
- Temps disponible ÷ demande journalière